
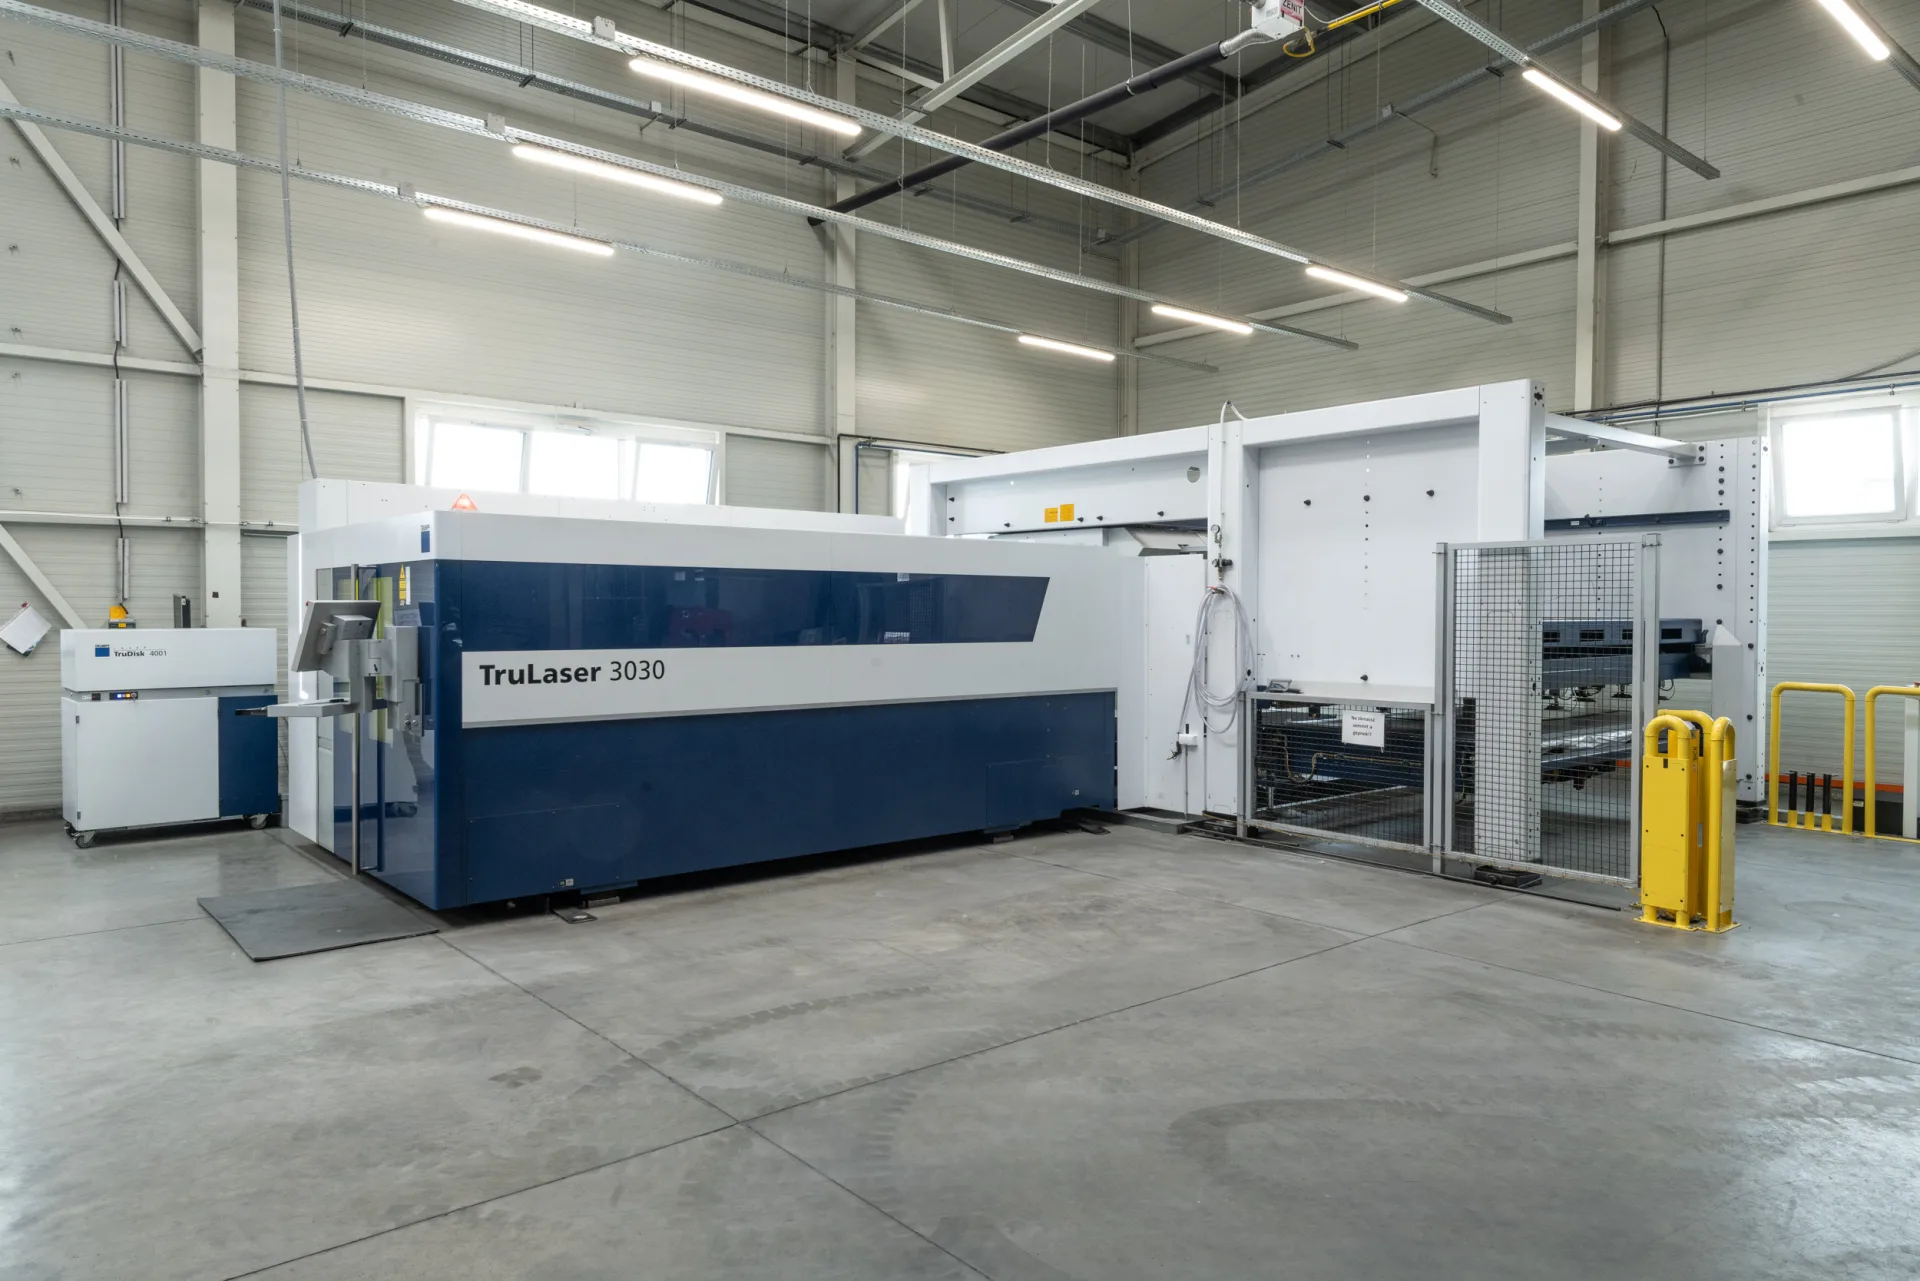
Die Materialwahl ist die erste Entscheidung in der Fertigung — und oft der Ort teurer Fehler. Praktischer Überblick zu drei häufigen Stählen.
Das Material in der Blechbearbeitung bestimmt Schnittparameter, Biegbarkeit, Schweißbarkeit und Oberflächenverhalten. Ein schlecht gewählter Grundwerkstoff rächt sich später teurer.
EN 10025-2 – S235JR: allgemeiner Baustahl
Die häufigste und günstigste Wahl. Niedriger Kohlenstoff- und Legierungsanteil, gut schweiß- und biegbar. Typisch für Gehäuse, Rahmen, unkritische Strukturteile.
EN 10025-2 – S355J2: höhere Festigkeit
Höhere Streckgrenze (355 MPa), auch dünner ausreichend fest. Tragkonstruktionen, Halterungen, Fahrzeugrahmen. Etwas schwerer biegbar — Konstrukteur sollte größere Radien vorsehen.
Edelstahl (EN 10088-2)
- EN 10088-2 – 1.4301 (AISI 304): allgemeine Anwendung, Lebensmittelindustrie, Schränke. 18 % Chrom, 8 % Nickel.
- EN 10088-2 – 1.4404 (AISI 316L): beständig in chlorid- bzw. salzhaltiger Umgebung (Marine, Pharma). Mit Molybdän-Zusatz.
Laserschneiden von Edelstahl erfordert andere Einstellungen (Stickstoff als Schneidgas), und Werkzeuge dürfen nicht mit Kohlenstoffstahl kontaminiert sein — sonst korrodiert die Oberfläche.
Aluminium (EN 573-3)
- EN 573-3 – EN AW-5754 (AlMg3): weiche, gut biege- und schweißbare Legierung — Gehäuse, Tanks, Karosserieteile. Ausgezeichnete Korrosionsbeständigkeit auch in salz- und industriellen Umgebungen.
- EN 573-3 – EN AW-6082 (AlSi1MgMn): festere Konstruktionslegierung — Rahmen, Maschinenbauteile. Erhöhte Festigkeit nach Wärmebehandlung (Zustand T6).
Aluminium lässt sich gut mit Faserlaser schneiden; beim CO₂-Laser ist es wegen hoher Reflexion eingeschränkt. Beim Entgraten Vorsicht — abrasive Werkzeuge beschädigen das weiche Material leicht.